- Heim
- Über uns
- Produkte
- Nachricht
- Herunterladen
- Anfrage senden
- Kontaktieren Sie uns
Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Produkte
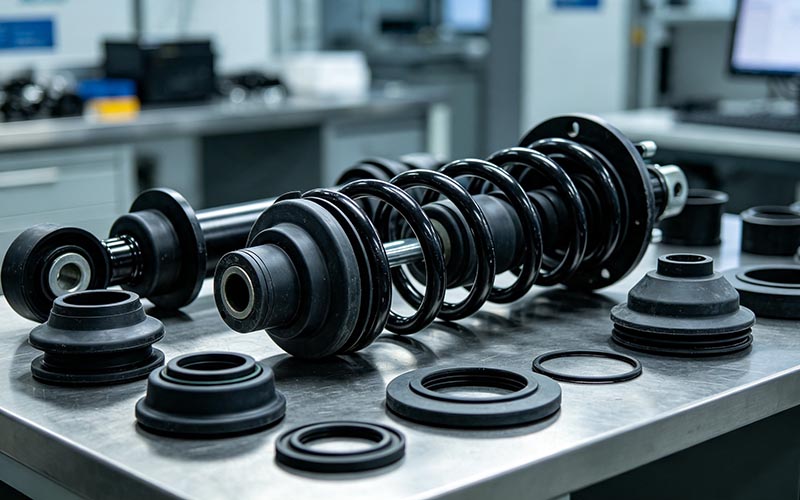
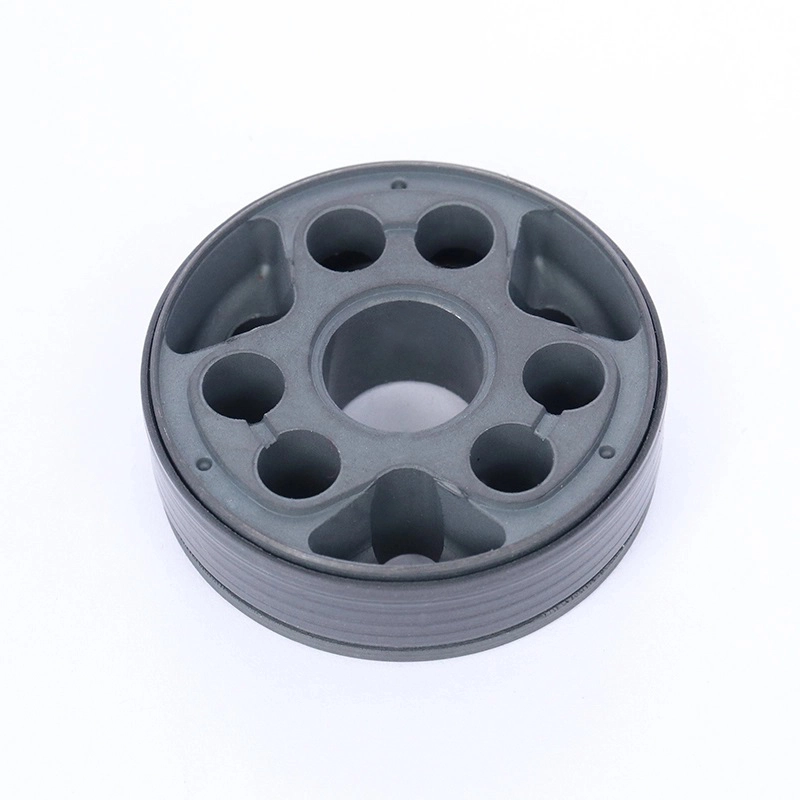
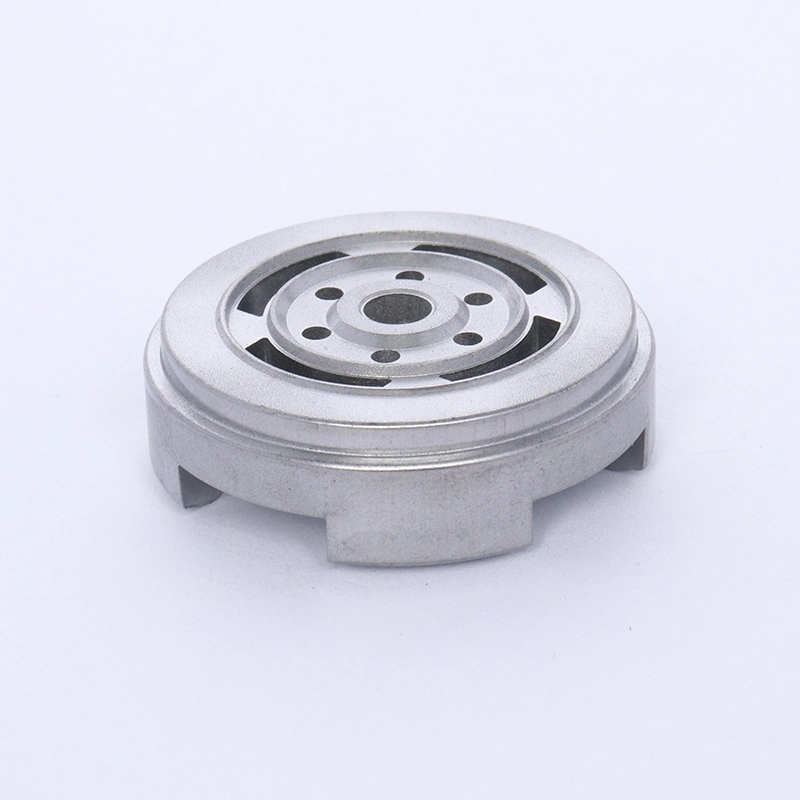
Wir liefern Stoßdämpferkomponenten der gesamten Kategorie, einschließlich Kolben, Stanzteile, Gummidichtungen, Kolbenstangen, Federn und selbst entwickelte Banderolier-/Nutmaschinen.


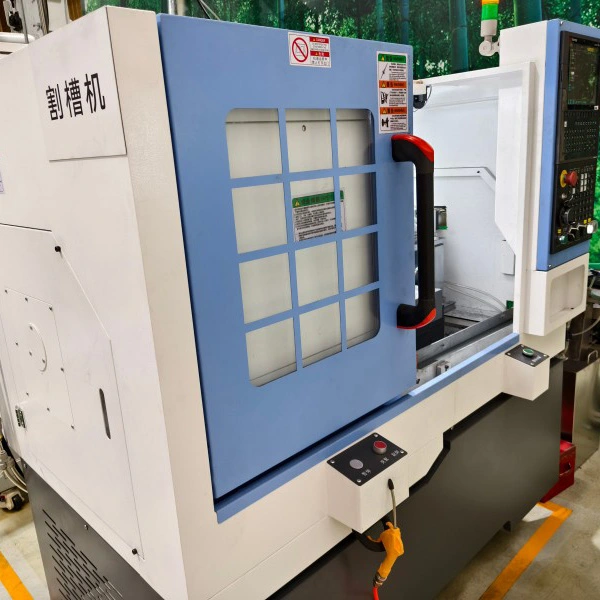
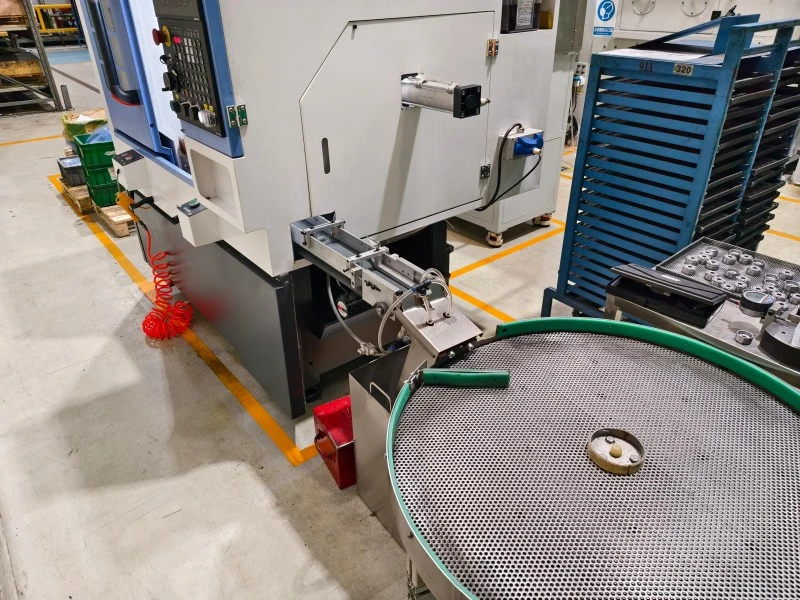
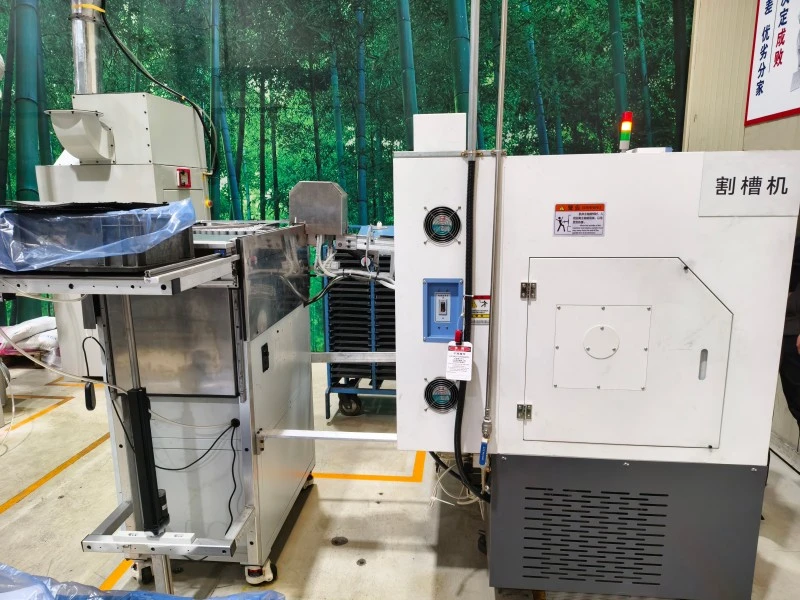
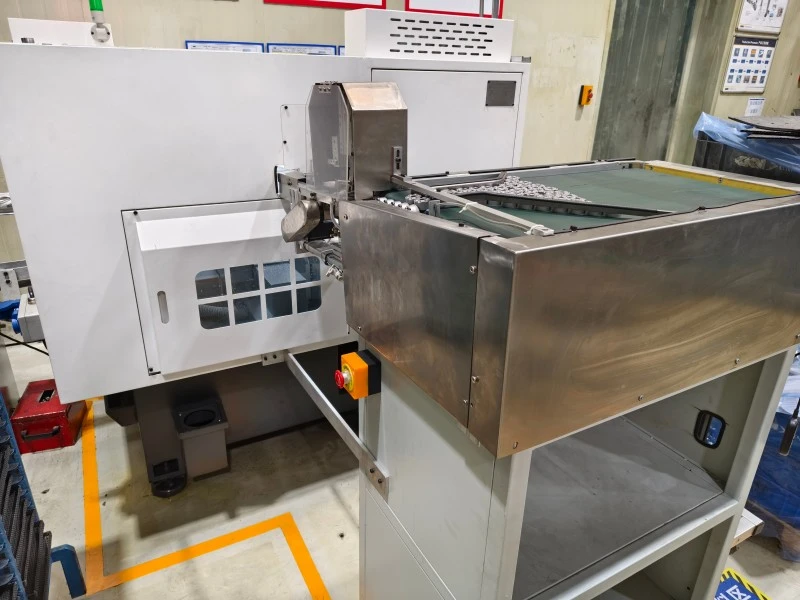
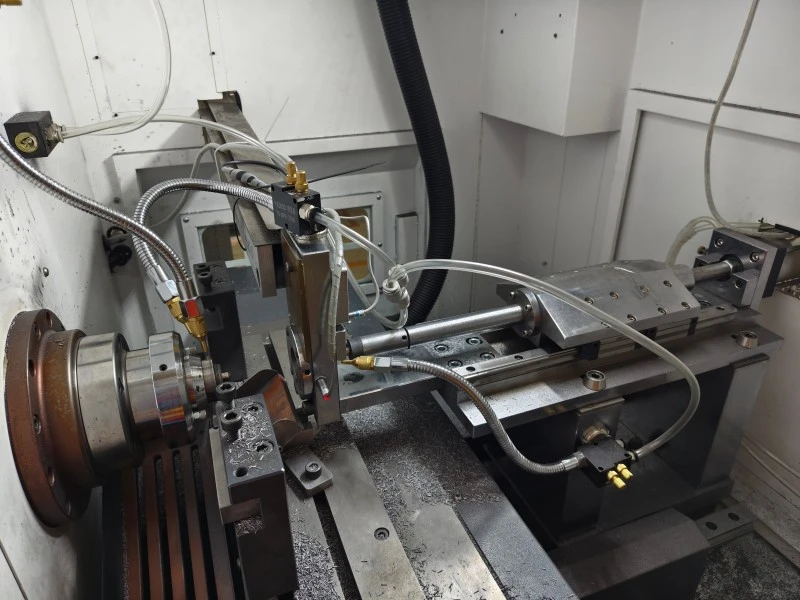
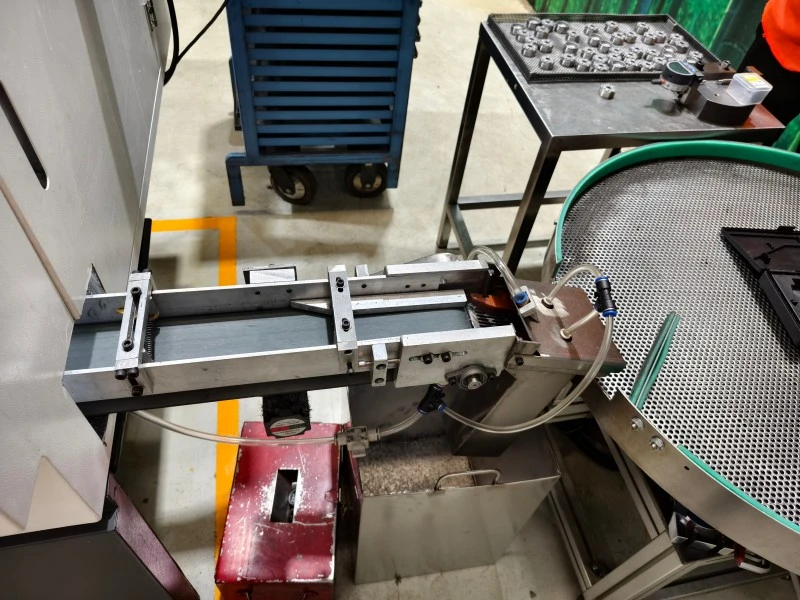
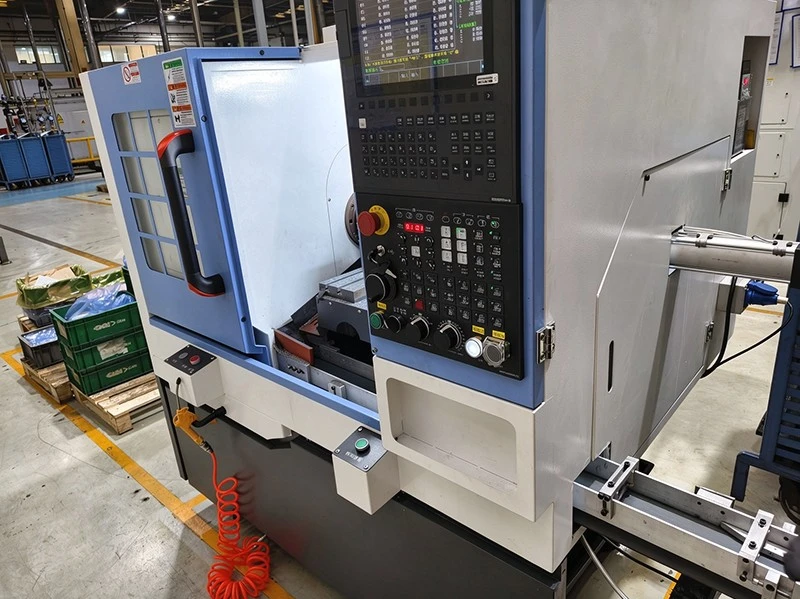
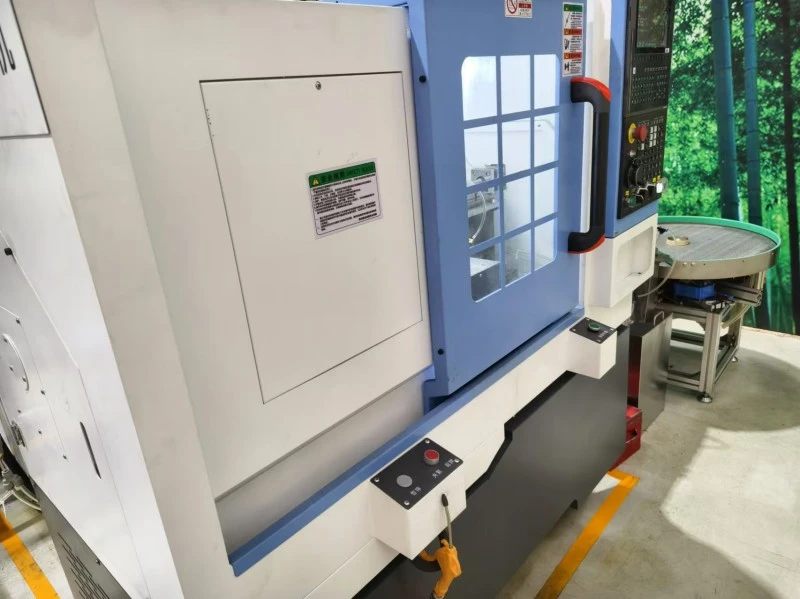
Vollautomatische Kolbennutschneidemaschine
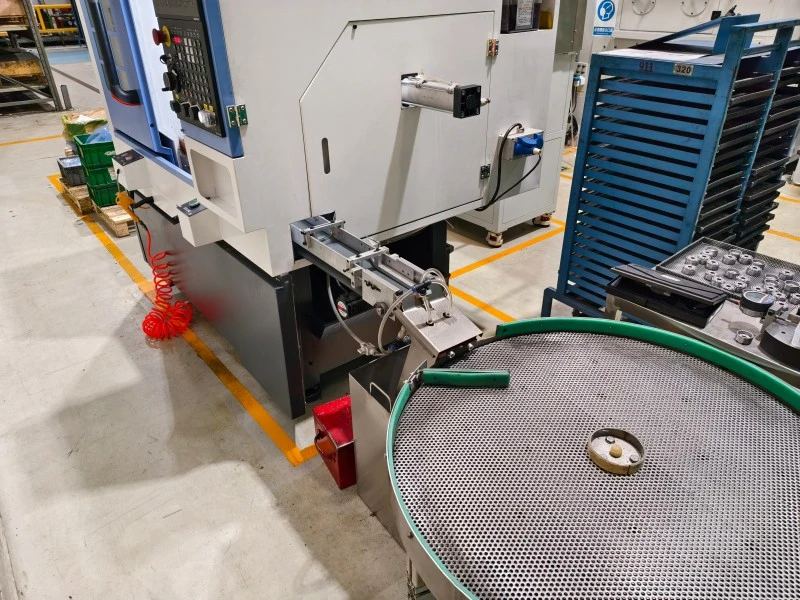
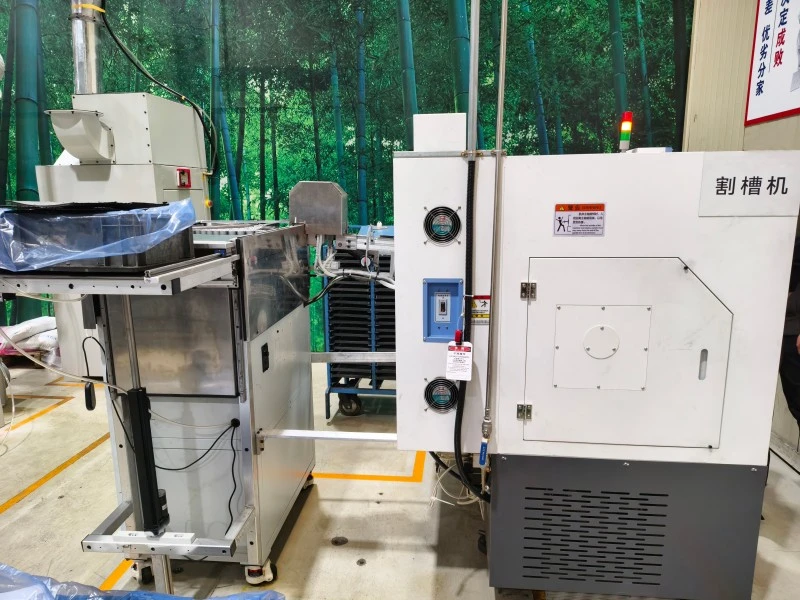
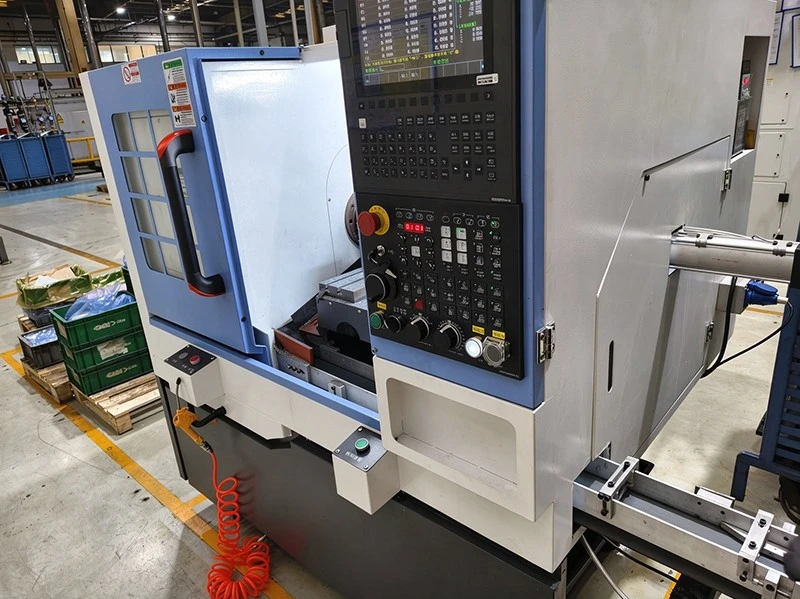
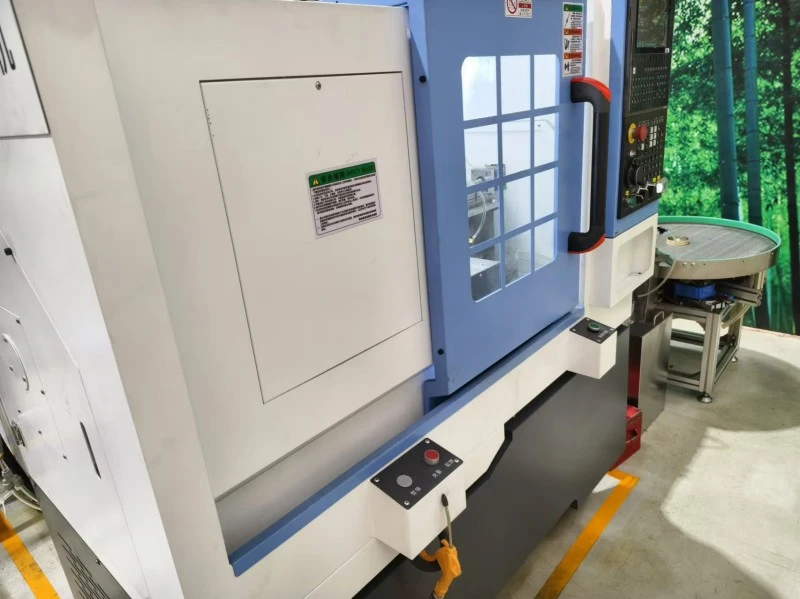
Die vollautomatische Kolbennutschneidemaschine XYGC-(N) ist eine von XIAYI entwickelte CNC-Bearbeitungslösung für die Bearbeitung von Dämpfungsölnuten und Dichtungsnuten an pulvermetallurgischen Stoßdämpferkolben. Ausgestattet mit einem Dafeng DF21-TDc CNC-System, Servoantrieb, einer Spindel mit 0–3000 U/min und einer Bearbeitungs- und Wiederholpositionierungsgenauigkeit von 0,01 mm, integriert es automatische Zuführung, Werkstückpositionierung, pneumatische Klemmung, optionales Kolbendrehen, Nutenschneiden und Entladen.
Ningbo XIAYI Electromechanical Technology hat das entwickeltVollautomatische KolbennutschneidemaschineXYGC-(N) für die Präzisionsbearbeitung von Dämpfungsölnuten und Dichtungsnuten an pulvermetallurgischen Stoßdämpferkolben. Die Ausrüstung vereint automatische Zuführung, Werkstückerkennung, pneumatische Klemmung, optionales Kolbendrehen, CNC-Nutenschneiden und automatische Entladung in einer Produktionseinheit.
Mit aDafeng DF21-TDc CNC-Steuerungssystemund Servoantriebstechnik erreicht die Maschine eine Bearbeitungsgenauigkeit von0,01 mmund wiederholbare Positionierungsgenauigkeit von0,01 mm. Mit einstellbaren Spindelgeschwindigkeiten von 0–3000 U/min, automatischer Schmierung, zirkulierender Schneidflüssigkeitskühlung und austauschbaren Kolbenhalterungen ist es für die kontinuierliche Produktion unterschiedlicher Kolbenspezifikationen ausgelegt.
Anforderungen an die Nutbearbeitung
Dämpfungsölrillen
Dämpfungsölnuten bieten bestimmte Strömungswege für Hydrauliköl innerhalb der Stoßdämpferkolbenbaugruppe. Ihre Maßhaltigkeit ist wichtig, wenn Hersteller eine wiederholbare Kolbenleistung über eine Produktionscharge hinweg benötigen.
Das CNC-Bearbeitungssystem ermöglicht die Definition des Nutschneidpfads und der Bearbeitungsparameter durch den programmierten Prozess. Dies ermöglicht eine kontrollierte Bewegung des Schneidwerkzeugs entlang der erforderlichen Nutgeometrie.
Dichtungsnuten
Die Ausrüstung kann auch für die Bearbeitung von Dichtungsnuten an pulvermetallurgischen Kolben konfiguriert werden. Die Positioniervorrichtung und das Schneidwerkzeug werden entsprechend der Kolbenstruktur und den erforderlichen Nutabmessungen ausgewählt.
Für unterschiedliche Kolbenkonstruktionen können spezielle Werkzeuge geliefert werden, um die korrekte Beziehung zwischen der Referenzposition des Werkstücks und dem Schnittweg aufrechtzuerhalten.
CNC-Bearbeitungsgenauigkeit
0,01 mm Genauigkeit
DerVollautomatische Kolbennutschneidemaschineverwendet ein Dafeng DF21-TDc CNC-Steuerungssystem mit servogetriebener Bewegung. Die angegebene Bearbeitungsgenauigkeit wird erreicht0,01 mm, während die Genauigkeit der Wiederholpositionierung ebenfalls gilt0,01 mm.
Dieses Maß an Positionierungskontrolle trägt dazu bei, die Konsistenz der Nutabmessungen und der Umfangsposition während wiederholter Bearbeitungszyklen aufrechtzuerhalten.
Servoantriebsbewegung
Servoangetriebene Vorschubmodule steuern die Bewegung der Bearbeitungsachsen. X/Z-Achsen-Kugelumlaufspindeln und Linearführungen sorgen für die mechanische Übertragung, die für eine kontrollierte Werkzeugbewegung erforderlich ist.
Die Kombination aus CNC-Programmierung, Servoantriebssteuerung, Kugelumlaufspindelübertragung und speziellen Positionierungsvorrichtungen schafft eine konsistente Bearbeitungsreferenz für jeden Kolben.
Einstellung der Spindelgeschwindigkeit
Die Spindeldrehzahl kann eingestellt werden0–3000 U/minentsprechend der Bearbeitungsanforderung. Der 3,7-kW-Spindelservomotor und passende Servotreiber sorgen für die Antriebsleistung für den Nutenschneidvorgang.
Die tatsächliche Spindelgeschwindigkeit und die Schnittparameter können je nach Kolbenmaterial, Nutgeometrie, Fräserspezifikationen und Produktionsanforderungen ausgewählt werden.
Werkstückpositionierung
Referenzposition des Kolbens
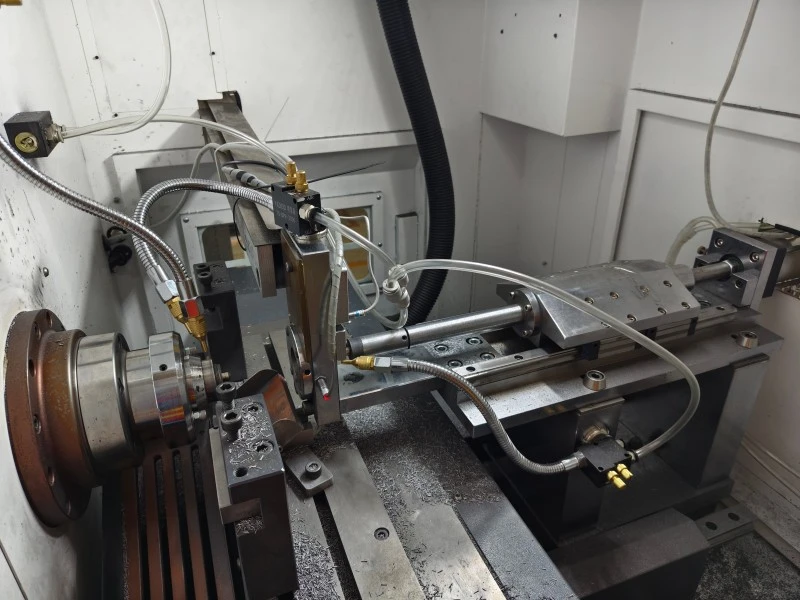
Eine genaue Nutbearbeitung hängt von der Aufrechterhaltung einer stabilen Beziehung zwischen dem Kolben und dem Schneidwerkzeug ab. Die Maschine verwendet je nach Kolbenkonstruktion ein spezielles Positionierungsfutter und einen Positionierungsdorn.
Bei der automatischen Beladung erfassen Sensoren die Werkstückposition, bevor das pneumatische Spannfutter den Kolben zur Bearbeitung spannt.
Pneumatische Klemmung
Das pneumatische Spannsystem sichert den Kolben während des CNC-Schneidevorgangs. Für die entsprechenden Spann- und Bewegungsfunktionen werden AIRTAC-Pneumatikkomponenten eingesetzt.
Eine stabile Werkstückhaltung verhindert unerwünschte Bewegungen beim Schneiden und unterstützt die wiederholbare Nutpositionierung.
Kolbenumdrehen
Bei Kolbenkonstruktionen, die eine Bearbeitung auf verschiedenen Seiten erfordern, kann ein optionaler pneumatischer Wendemechanismus die Kolbenausrichtung automatisch ändern.
Dadurch kann derselbe automatisierte Produktionszyklus auch doppelseitige Nutenanforderungen erfüllen, ohne dass der Bediener jedes Werkstück manuell neu positionieren muss.
Schneidwerkzeugverwaltung
Spezielle Nutfräser
Unterschiedliche Kolbenkonstruktionen erfordern möglicherweise unterschiedliche Nutabmessungen und Schneidgeometrien. Die Maschine verwendet daher spezielle Nutfräser, die je nach Kolbenabmessungen und Nutanforderungen ausgewählt werden.
Die Werkzeugkonfiguration kann geändert werden, wenn sich das Produktionsmodell ändert, sodass sich das Schneidsystem an unterschiedliche Kolbenspezifikationen anpassen kann.
Werkzeugrückzugsposition
Nachdem der programmierte Nutbearbeitungsvorgang abgeschlossen ist, fährt die Schneidbaugruppe in ihre Ausgangsposition zurück, bevor der fertige Kolben entladen wird.
Diese programmierte Bewegung sorgt für einen definierten Ablauf zwischen Bearbeitungsabschluss und Werkstückübergabe und reduziert so Störungen zwischen dem Fräser und dem Entlademechanismus.
Schneidflüssigkeitskontrolle
Die Maschine verfügt über ein zirkulierendes Schneidflüssigkeitskühlsystem. Während der Bearbeitung wird Schneidflüssigkeit zugeführt, um das Wärmemanagement und die Spanabfuhr im Schneidbereich zu unterstützen.
Das Zirkulationssystem umfasst einen speziellen Kühlwassertank und eine Filteranlage. Um stabile Bearbeitungsbedingungen aufrechtzuerhalten, sind regelmäßige Inspektionen und Reinigungen des Schneidflüssigkeitssystems erforderlich.
CNC-Programmverwaltung
Programmierte Nutgeometrie
Das CNC-System führt vorprogrammierte Bearbeitungscodes für die erforderliche Dämpfungsölnut oder Dichtungsnut aus. Nutabmessungen und Werkzeugbewegung werden entsprechend dem Produktionsprogramm und der Werkzeugkonfiguration bestimmt.
Dieser Ansatz ermöglicht es Herstellern, wiederholbare Bearbeitungsbedingungen für verschiedene Kolbenmodelle festzulegen.
Parameteranpassung
Bei einer Änderung der Kolbenspezifikationen können Bediener die entsprechenden CNC-Parameter ändern, nachdem sie die richtige Positioniervorrichtung und das richtige Schneidwerkzeug installiert haben.
Durch die Möglichkeit, spezielle Werkzeuge mit anpassbaren CNC-Programmen zu kombinieren, kann eine Maschinenkonfiguration mehrere kompatible Kolbenmodelle unterstützen.
Bearbeitungsdatenspeicherung
Das CNC-Steuerungssystem unterstützt die Bearbeitungsdatenspeicherung und bietet eine Referenz für die Produktionseinrichtung und das Prozessmanagement. Gespeicherte Programme können dem Bediener dabei helfen, etablierte Bearbeitungsbedingungen zu reproduzieren, wenn er zu einem vorhandenen Kolbenmodell zurückkehrt.
Automatisches Teilehandling
Tablettzuführung
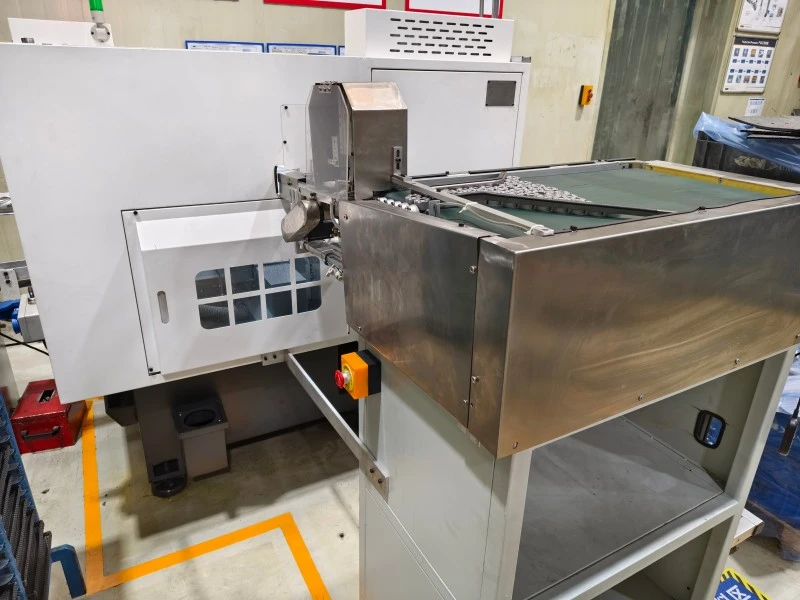
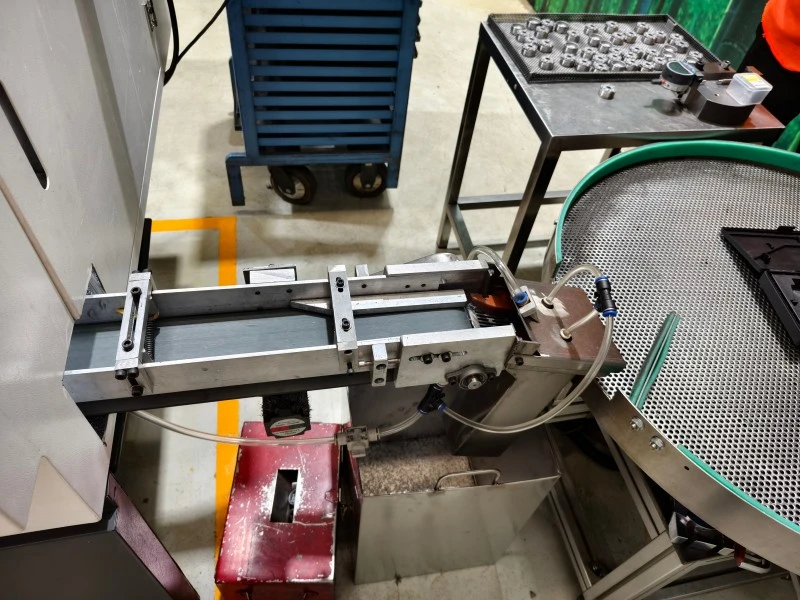
Pulvermetallurgische Stoßdämpferkolben werden auf dem Zuführtablett platziert und automatisch zum Bearbeitungsbereich transportiert.
Der Vorschubmechanismus reduziert die Notwendigkeit des manuellen Ladens einzelner Kolben und unterstützt kontinuierliche Bearbeitungszyklen.
Erkennung und Klemmung
Sensoren identifizieren das einlaufende Werkstück und bestätigen dessen Position vor dem pneumatischen Spannen. Dadurch kann die Maschine die erforderliche Bearbeitungsposition ermitteln, bevor das CNC-Programm startet.
Automatisches Entladen
Sobald die Nutbearbeitung abgeschlossen ist, kehrt die Schneideinheit in ihre Ausgangsposition zurück und der Entlademechanismus übergibt den fertigen Kolben in den Ausgabebereich.
Anschließend kehrt die Maschine zum nächsten Bearbeitungszyklus zurück und ermöglicht so eine kontinuierliche automatisierte Produktion.
Maschinenkonfiguration
CNC-Steuereinheit
Das Steuerungssystem verwendet aDafeng DF21-TDc CNC-Systemmit einem 3,7 kW Spindelservomotor und passenden Servotreibern.
Übertragungssystem
Servovorschubmodule, X/Z-Achsen-Kugelumlaufspindeln, Linearführungen und die Revolverschneidbaugruppe bilden die primäre Bearbeitungsübertragungsstruktur.
Pneumatische Komponenten
Das pneumatische System umfasst AIRTAC-Zylinder, Magnetventile und eine Luftfilter-Reglereinheit. Omron-Näherungsschalter, Magnetsensoren und Sicherheitstür-Mikroschalter werden zur Positions- und Sicherheitsüberwachung eingesetzt.
Hilfsausrüstung
Die Maschine verfügt über ein automatisches Führungsschienenschmiersystem, einen Kühltank für zirkulierende Schneidflüssigkeit, eine Zuführschale, ein Auslassförderband und einen drehbaren Entladetisch.
Wichtigste technische Spezifikationen
| Artikel | Spezifikation |
| Modell | XYGC-(N) Vollautomatische Kolbennutmaschine |
| Abmessungen der CNC-Drehmaschine (L × B × H) | 1520 × 980 × 1620 mm |
| Gesamte Maschinendimension mit Zuführung und Entladung | 2635 × 2735 × 1620 mm |
| Maschinengewicht | 1000 kg |
| Nennspannung/Frequenz | 380V 3-Phasen / 50Hz |
| Erdung | Erforderlich |
| Max. Stromverbrauch | 6 kW |
| CNC-Steuerungssystem | Dafeng DF21-TDc |
| Spindelgeschwindigkeitsbereich | 0–3000 U/min |
| Bearbeitungsgenauigkeit | 0,01 mm |
| Wiederholen Sie die Positionierungsgenauigkeit | 0,01 mm |
| Arbeitsluftdruck | 0,5–1 MPa |
| Empfohlener Luftdruck | 0,5–0,7 MPa |
| Lufteinlassrohr | Φ10 |
| Antriebseinheit | Servomotorantrieb |
Produktionsanwendungen
Stoßdämpferkolben für Kraftfahrzeuge
DerVollautomatische Kolbennutschneidemaschineist für pulvermetallurgische Kolben konzipiert, die in hydraulischen Stoßdämpfern für Kraftfahrzeuge verwendet werden. Es kann die Bearbeitung von Dämpfungsölnuten und Dichtungsnuten entsprechend der erforderlichen Kolbenkonstruktion durchführen.
Motorrad-Stoßdämpferkolben
Die Ausrüstung kann auch bei der Herstellung hydraulischer Stoßdämpferkolben für Motorräder eingesetzt werden, wo einheitliche Nutabmessungen und eine automatisierte Materialhandhabung erforderlich sind.
OEM- und Komponentenfertigung
Die Maschine eignet sich für Hersteller von Stoßdämpferkomponenten und Kolben-OEM-Zulieferer, die eine automatisierte CNC-Nutenbearbeitung für die wiederholte Produktion benötigen.
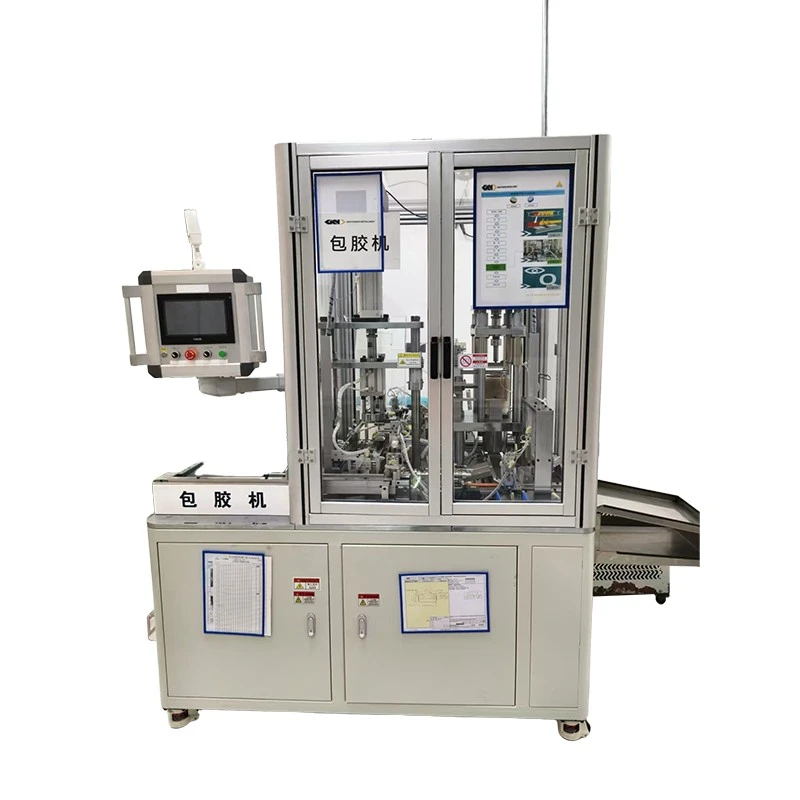
Für Hersteller, die mehrere Kolbenproduktionsprozesse verwenden, kann die Nutausrüstung auch mit der vollautomatischen PTFE-Kolbenbandausrüstung von XIAYI verbunden werden, um einen vollständigeren automatisierten Arbeitsablauf für die Kolbenherstellung zu schaffen.
Integration der Produktionslinie
Nuten vor dem PTFE-Banderolieren
Bei Kolbenkonstruktionen, die sowohl Nutenbearbeitung als auch PTFE-Banderolierung erfordern, kann das Nutenschneiden als vorgelagerter Bearbeitungsvorgang vor dem PTFE-Banderolierungsprozess angeordnet werden.
DerVollautomatische Kolbennutschneidemaschinekann daher mit der vollautomatischen Kolbenbanderoliermaschine von XIAYI kombiniert werden, um eine vernetzte Produktionslösung für die Nutbearbeitung und das PTFE-Banderolieren zu schaffen.
Automatisierter Materialtransfer
Die automatischen Zuführ- und Entlademechanismen bieten definierte Ein- und Ausgabepunkte und erleichtern so die Anbindung der Maschine an vorgeschaltete Zuführsysteme, nachgeschaltete Prüfgeräte oder weitere Kolbenbearbeitungsgeräte.
Multiprozessfertigung
Für Hersteller, die pulvermetallurgische Stoßdämpferkolben in großen Mengen herstellen, kann die Kombination mehrerer spezieller Maschinen wiederholte manuelle Transfers zwischen Prozessen reduzieren und einen strukturierteren Produktionsablauf schaffen.
Wartungsanforderungen
Tägliche Kontrollen
Vor jeder Produktionsschicht sollten die Bediener die Schutzvorrichtungen und Maschinenfüße überprüfen, den Schmierstofftank und den Füllstand der Schneidflüssigkeit prüfen, den Luftdruck überprüfen und den Not-Aus-Schalter und die elektrischen Steuerfunktionen testen.
Nach der Produktionsschicht sollten Späne und Ölverschmutzungen entfernt werden. Hochdruckluft sollte nicht auf Encoder oder Servomotoren gerichtet werden. Präzisionskomponenten sollten bei Bedarf eine entsprechende Rostschutzbehandlung erhalten.
Wöchentlicher und monatlicher Service
Führungsschienen und Kugelumlaufspindeln sollten regelmäßig gereinigt und geschmiert werden. Die Spindel und das Spannfutter sollten überprüft werden, während auch der Wärmeableitungsfilter des Schaltschranks und die Rohrverbindungen überprüft werden sollten.
Die monatliche Wartung umfasst die Inspektion von Spindel, Revolver und Reitstock, die Reinigung des Kühlwassertanks, die Validierung der Endschalter und das Festziehen der elektrischen Anschlüsse.
Regelmäßige Inspektion
Die vierteljährliche oder halbjährliche Wartung kann den Austausch von Schmiermitteln, die Prüfung des Rundlaufs der Spindel, die Wartung pneumatischer Komponenten und die Kalibrierung der Maschinenebene umfassen.
Die jährliche Überholung kann den Austausch von Öl, Dichtungen und anderen Verschleißteilen sowie eine Kompensation der Positionierungsgenauigkeit und einen Abnahmetest im Leerlauf umfassen.
Die Maschine sollte niemals ohne die erforderliche Schmier- oder Kühlflüssigkeit betrieben werden. Bediener sollten außerdem Werkzeugkollisionen vermeiden, die Vermischung verschiedener Schmiermitteltypen verhindern und die Verwendung von Hochdruckluft an Encodern oder Servomotoren vermeiden.
Installation und Support
Maschineninbetriebnahme
XIAYI bietet nach der Lieferung Unterstützung bei der Installation und Inbetriebnahme vor Ort, um die Einrichtung der Maschine gemäß den Produktionsanforderungen des Kunden zu unterstützen.
Bedienerschulung
Die Schulung kann Maschinenbedienung, CNC-Programmierung, Parameteränderung, Fehlerdiagnose, Werkzeugwechsel und den gesamten Wartungsprozess umfassen.
Garantieservice
Zur Ausstattung gehört u.a12 Monate Garantie ab Abnahmedatum. XIAYI bietet eine lebenslange Ersatzteilversorgung sowie technische Fern- und Vor-Ort-Beratungsunterstützung.
Das Qualitätsmanagementsystem von XIAYI ist gemäß eingerichtetIATF 16949:2016, und unterstützt seine Herstellungs- und Qualitätsmanagementprozesse für Geräte für automobilbezogene Produktionsanwendungen.
Häufig gestellte Fragen
Wofür wird diese Maschine verwendet?
Die Maschine ist für die CNC-Bearbeitung von Dämpfungsölnuten und Dichtungsnuten an pulvermetallurgischen Kolben konzipiert, die in hydraulischen Stoßdämpfern für Kraftfahrzeuge und Motorräder verwendet werden.
Welche Bearbeitungsgenauigkeit kann damit erreicht werden?
Die angegebene Bearbeitungsgenauigkeit beträgt0,01 mm, mit Wiederholgenauigkeit von0,01 mm. Die tatsächlichen Bearbeitungsergebnisse können vom Werkstückmaterial, dem Werkzeugzustand, der Maschineneinrichtung und den Prozessparametern abhängen.
Läuft der Kolbennutvorgang automatisch ab?
Ja. Die Maschine integriert automatische Zuführung, Werkstückerkennung, pneumatische Klemmung, optionales Kolbendrehen, CNC-Nutenbearbeitung und automatische Entladung in einen kontinuierlichen Produktionszyklus.
Können unterschiedliche Kolbengrößen bearbeitet werden?
Ja. Austauschbare Positionierungsvorrichtungen, Aufnahmedorne und spezielle Nutfräser können entsprechend unterschiedlicher Kolbenspezifikationen konfiguriert werden. Die entsprechenden CNC-Parameter können auch für verschiedene Produktionsmodelle angepasst werden.
Welches CNC-System verwendet die Maschine?
Die Maschine verwendet aDafeng DF21-TDc CNC-Steuerungssystemmit servoangetriebener Spindel. Der Spindeldrehzahlbereich beträgt0–3000 U/min.
Welcher Luftdruck wird benötigt?
Der angegebene Arbeitsluftdruck beträgt0,5–1 MPa, mit0,5–0,7 MPa empfohlenfür den Normalbetrieb. Die Maschine verwendet ein Φ10-Lufteinlassrohr.
Verwandte Kategorie
Anfrage absenden
Kontaktinformation
-
Adresse
Nr. 209 Lane 520 Tongning Rd, Qianjiang Street, Bezirk Jiangbei, Stadt Ningbo, Provinz Zhejiang, China
-
Tel
-
Email
Erhalten Sie ein maßgeschneidertes Angebot für Ihre Stoßdämpferteile
Warum globale Käufer sich für Ningbo Xiayi entscheiden:
✓ IATF 16949-zertifiziert – Fehlerrate streng kontrolliert unter 0,1 %.
✓ Vollständiges Angebot – Kolben, Stangen, Federn, Stanzteile und Gummiteile.
✓ F&E-Unterstützung – Kundenspezifische Pulvermetallurgieformeln und 7-10-tägiges Rapid Prototyping.
✓ Bewährte Kapazität – 50 Millionen Kernkolben werden jährlich für globale OEMs produziert.
Bereit zum Start? Füllen Sie das untenstehende Formular aus und unser Technikteam wird Ihnen innerhalb von 24 Stunden mit einer individuellen Empfehlung antworten.

Nachrichtenempfehlungen